

Titan og titanlegeringerdanner naturlig et tett TiO₂-passiveringslag på omtrent 2–10 nm tykt når de utsettes for luft, som er kilden til deres utmerkede korrosjonsmotstand. Anodisering er en elektrokjemisk prosess der et **eksternt elektrisk felt** påføres for å kunstig akselerere og kontrollere veksten av oksidfilmen i en elektrolyttløsning, med titanarbeidsstykket som anode og en inert leder (rustfritt stål eller grafitt) som katode.
Tykkelsen på oksidfilmen er omtrent proporsjonal med den påførte spenningen. Empirisk formel: Filmtykkelse d (nm) ≈ 1,6 × spenning V (konvensjonelle svovelsyre/fosforsyresystemer)
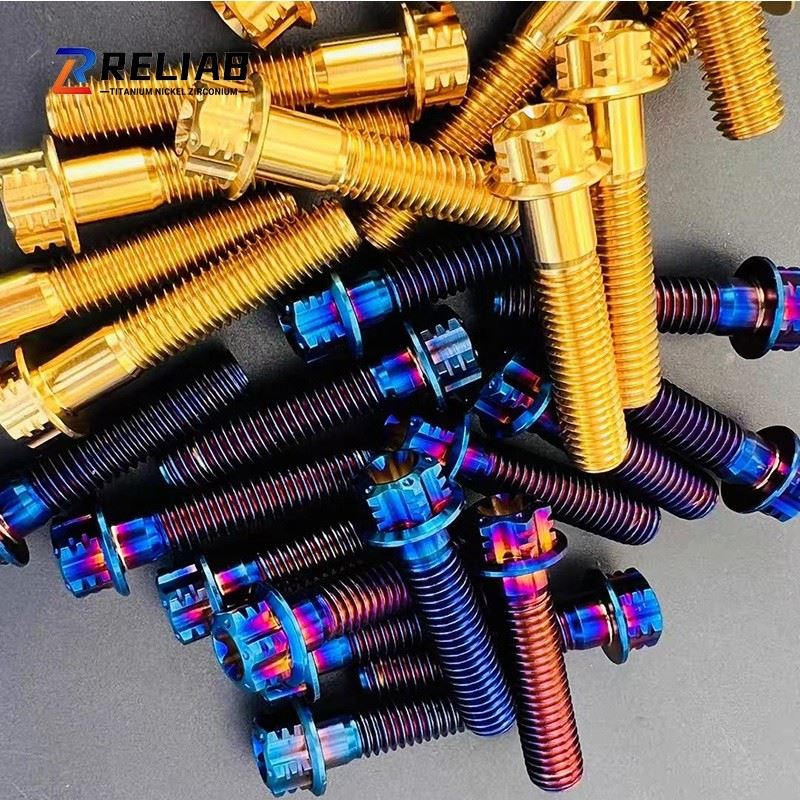
Fargen er et resultat av de optiske interferenseffektene til tynnfilmen-TiO₂-filmer med forskjellig tykkelse produserer konstruktiv eller destruktiv interferens med synlig lys med forskjellige bølgelengder, og viser dermed et komplett fargespekter som strekker seg fra bronse, lilla, blått og grønt til gult. Dette er ikke fargestoffbasert-farging, men strukturell farge, og derfor blekner den aldri (med mindre filmlaget er fysisk skadet).
Beising og aktivering (nøkkeltrinn)
Den naturlige passiveringsfilmen på titanoverflaten må fjernes; ellers vil oksidfilmen vokse ujevnt og resultere i flekkete farger.
HF + HNO3 blandet syre|HF 2–5 % + HNO₃ 15–30 % (volum)|Romtemperatur|30–60 s|Mest brukt; fjerner filmen raskt; krever ventilasjon og beskyttelsestiltak
Standard anodiseringsparametere
| Parametere | Anbefalt rekkevidde | Viktige kontrollpunkter |
|---|---|---|
| Spenning | 10–120 V DC (innstilt i henhold til målfarge) | Spenning bestemmer farge og er den primære kontrollvariabelen; konstant-spenningsmodus kreves. |
| Strømtetthet | 0,5–2 A/dm² | Strømmen bestemmer-filmdannelseshastigheten; strømmen er høy til å begynne med, men synker kraftig når filmen er dannet. |
| Temperatur | 10–35 grader ,Optimalt: 20–25 grader | For høye temperaturer akselererer filmoppløsningen og får fargen til å mørkere; ±1–2 grader sikrer reproduserbarhet. |
| Tid | 30–90 s | Når spenningen stabiliserer seg, synker strømmen til nær null, noe som indikerer at filmen har nådd sin fulle lengde; 60 sekunder er vanligvis tilstrekkelig. |
| Omrøring | Lett luftrøring eller katodebevegelse | Sørg for jevn konsentrasjon og hindre lokal overoppheting |
Etter-behandling: forsegling og farging
1 Tetningsbehandling
Konvensjonelle anodiserte belegg er tynne og tette og krever generelt ikke forsegling. Imidlertid er **tykke belegg / hardanodiserte belegg** porøse og kan behandles som følger:
- **Kokende vannforsegling**: Kok i avionisert vann i 10–20 minutter for å danne hydrert titanoksid
- **Dikromatforsegling**: K₂Cr₂O₇ ved 50–80 g/L, 90–95 grader, i 10–15 minutter (gir best korrosjonsbestandighet, men krominnholdet er begrenset)
- **Nikkelsalt / nikkelacetatforsegling**: Et miljøvennlig alternativ
2. Elektrolytisk farging (sekundær farging)
Ved å bygge på anodiseringsprosessen blir metallsalter (Ni, Sn, Co) avsatt i den porøse filmen ved hjelp av vekselstrøm for å produsere farger-som svart og antikk bronse-som ikke kan oppnås med interferensfarger. Svart titanoksid brukes ofte i optiske komponenter og forsvarsindustrien.
Søknader
1. Medisinsk utstyr: Farge-koding av kirurgiske instrumenter (ulike farger for å skille størrelser/modeller), tannimplantater, ortopediske implantater (MAO-belegg fremmer osseointegrasjon)
2. Luftfart: Identifikasjon og korrosjonsbestandig-forsterkning av festemidler, bolter og hydrauliske systemkomponenter
3. Kjemisk prosesseringsutstyr: Korrosjons- og slitasjebestandig-behandling av reaktorforinger, varmevekslerrør og ventiltetningsflater
4. Forbrukerelektronikk / smykker: Fargerik dekorasjon av urbokser, brilleinnfatninger og titansmykker
5. Sportsutstyr: Titanium sykkelrammer, golfkøller og fjellklatringsutstyr
6. Elektrokjemisk industri: DSA anode substrat forbehandling (overflaten ru og oksidasjon før titan anode belegg)

 E-post:garychen3215@hotmail.com
 Adresse: No.35, Baoti Rd, Baoji by, Shaanxi-provinsen, Kina
 Kontakt: Mr. Gary Chen
 Telefon: +86-917-8883215
 Mobil/WhatsApp: +86 13092900605


